
Verbrennen Sie sich nicht beim Zaunkauf: Warum die Oberflächenvorbehandlung von Aluminium wichtig ist und wie wir sie durchführen
Bei der Wahl eines neuen Zauns beginnen die meisten Menschen mit einer logischen Überlegung über das Material, und die Entscheidung vieler fällt aufgrund seiner unschlagbaren Eigenschaften auf Aluminium. Nach der Wahl des Materials verengt sich die Aufmerksamkeit nur noch auf zwei sichtbare Variablen: Design und Preis. Sie schauen sich Fotos an, vergleichen Visualisierungen, suchen nach dem besten Farbton für Ihre Fassade und natürlich nach dem günstigsten Preis. Genau an diesem Punkt passiert jedoch der häufigste Fehler bei der Zaunwahl. Sie vernachlässigen nämlich einen Faktor, der zum Zeitpunkt des Kaufs mit bloßem Auge unsichtbar ist, aber für die Lebensdauer Ihrer Investition absolut entscheidend ist. Aluminium ist zwar ein Material mit hervorragenden Eigenschaften, aber seine Oberfläche ist ohne die notwendigen chemischen Vorbehandlungen für eine Lackierung ungeeignet.
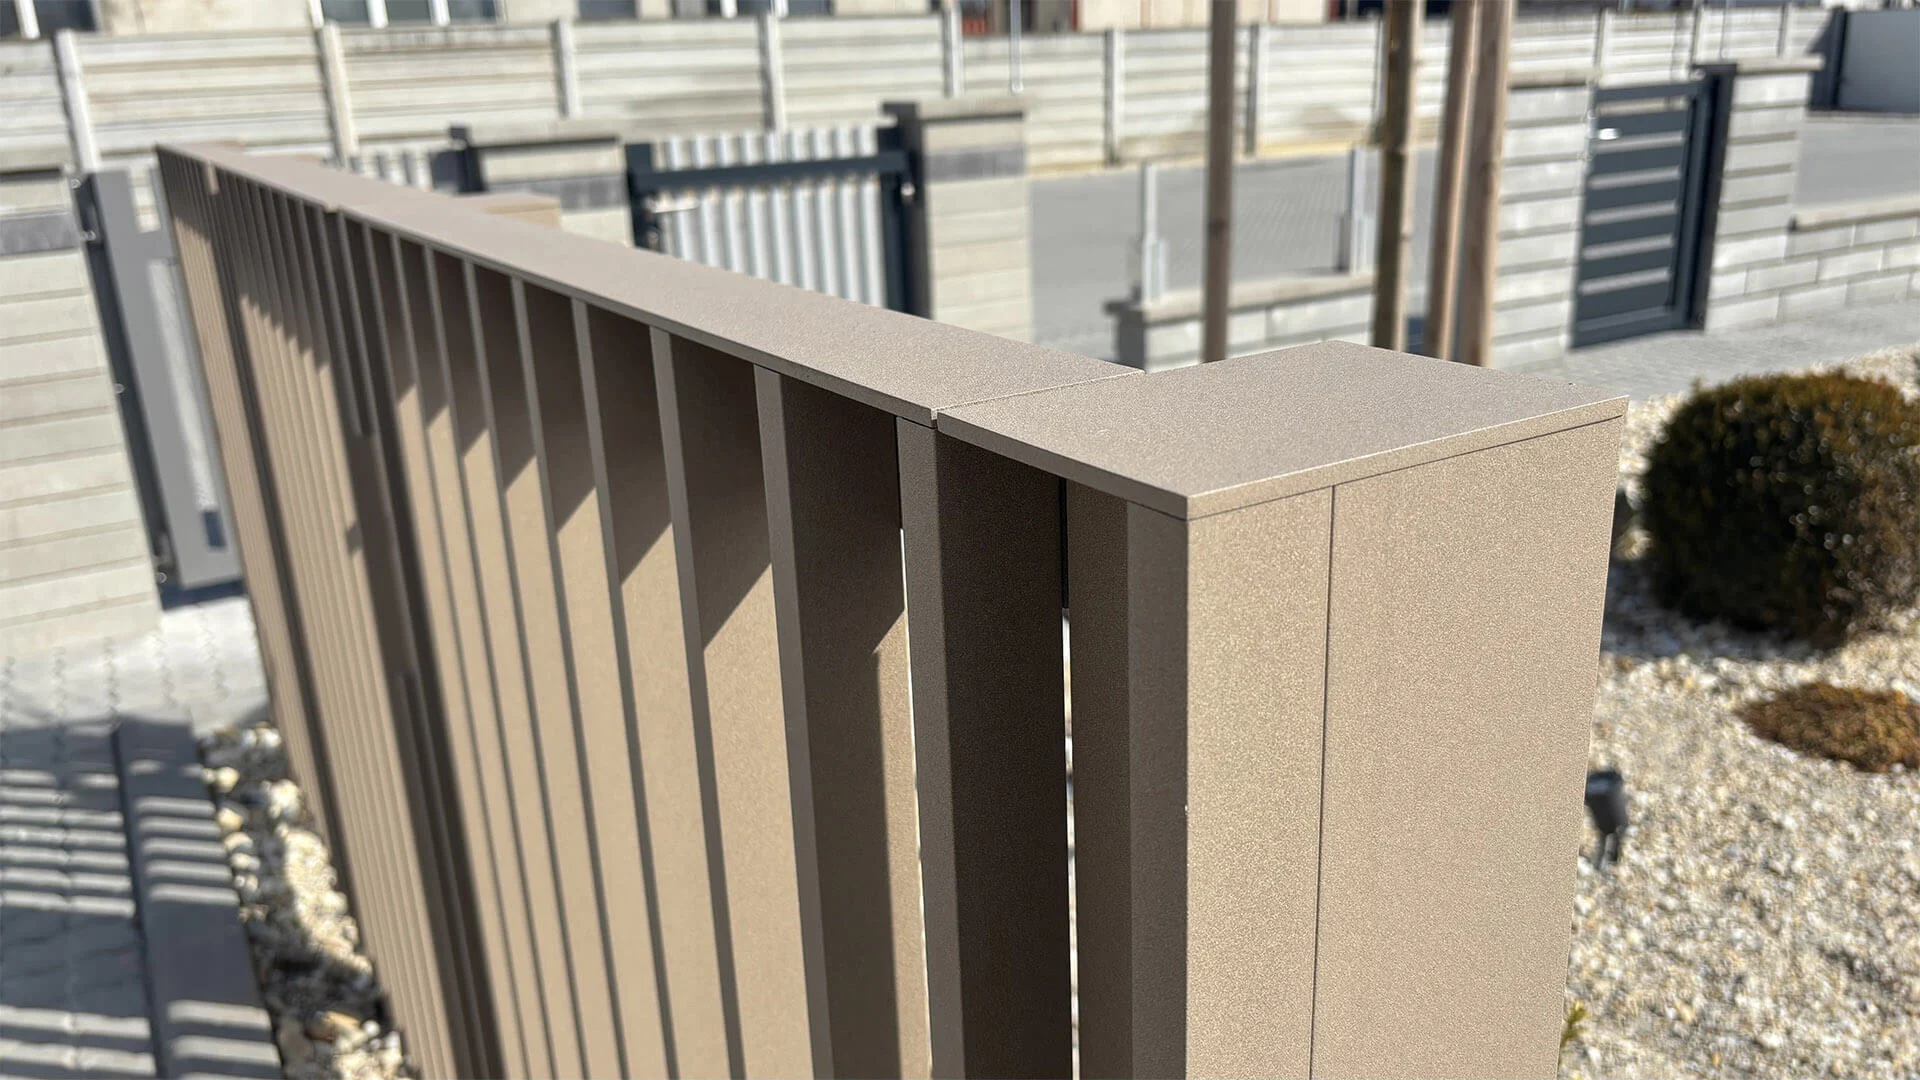
Wenn ein Hersteller in dem Bestreben, den Preis so niedrig wie möglich zu halten oder seine Marge zu erhöhen, die teure und technologisch anspruchsvolle chemische Vorbehandlung der Profile weglässt, verkauft er Ihnen im Grunde eine Zeitbombe. Die Farbe kann auf einer solchen Oberfläche nicht vollflächig haften. Der Wechsel der Jahreszeiten, UV-Strahlung und Frost genügen, und der Lack beginnt sich innerhalb weniger Jahre abzulösen. Wir bei ELMAR lehnen diese Abkürzungen bei der Herstellung jeglicher Aluminiumprodukte kategorisch ab, da wir wissen, dass echte Qualität auf einem ehrlichen Ansatz im Herstellungsprozess basiert. Dies spiegelt sich auch in unserer überdurchschnittlichen 10-jährigen Garantie gegen das Abblättern der Farbe wider.
Technologischer Prozess ohne Kompromisse
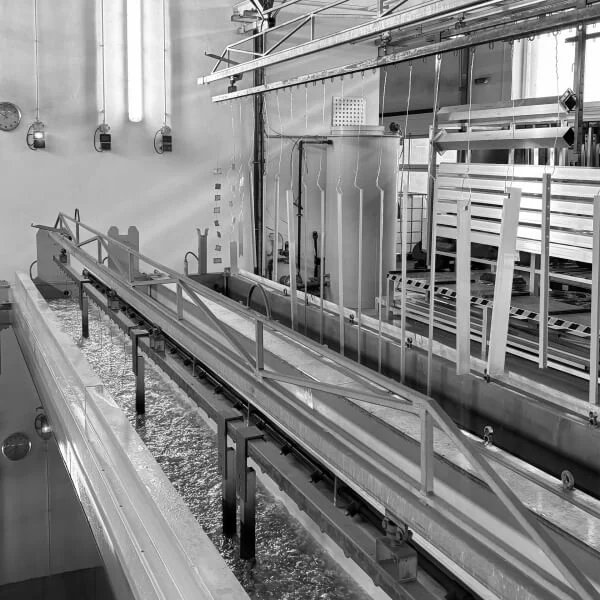
Unsere fachmännisch konzipierte Lackiererei zählt zu den technologisch modernsten Betrieben. Der gesamte Prozess ist darauf ausgelegt, auch überdimensionale Bauteile mit einer Größe von bis zu 6800 x 1800 x 430 Millimetern zu bearbeiten. Dies verleiht uns eine enorme Flexibilität bei der Herstellung, insbesondere von freitragenden Toren aus einem Stück. Darüber hinaus arbeiten wir für ein zuverlässiges Ergebnis bei der Aluminium-Vorbehandlung mit Experten der Firma ITS Brno zusammen.
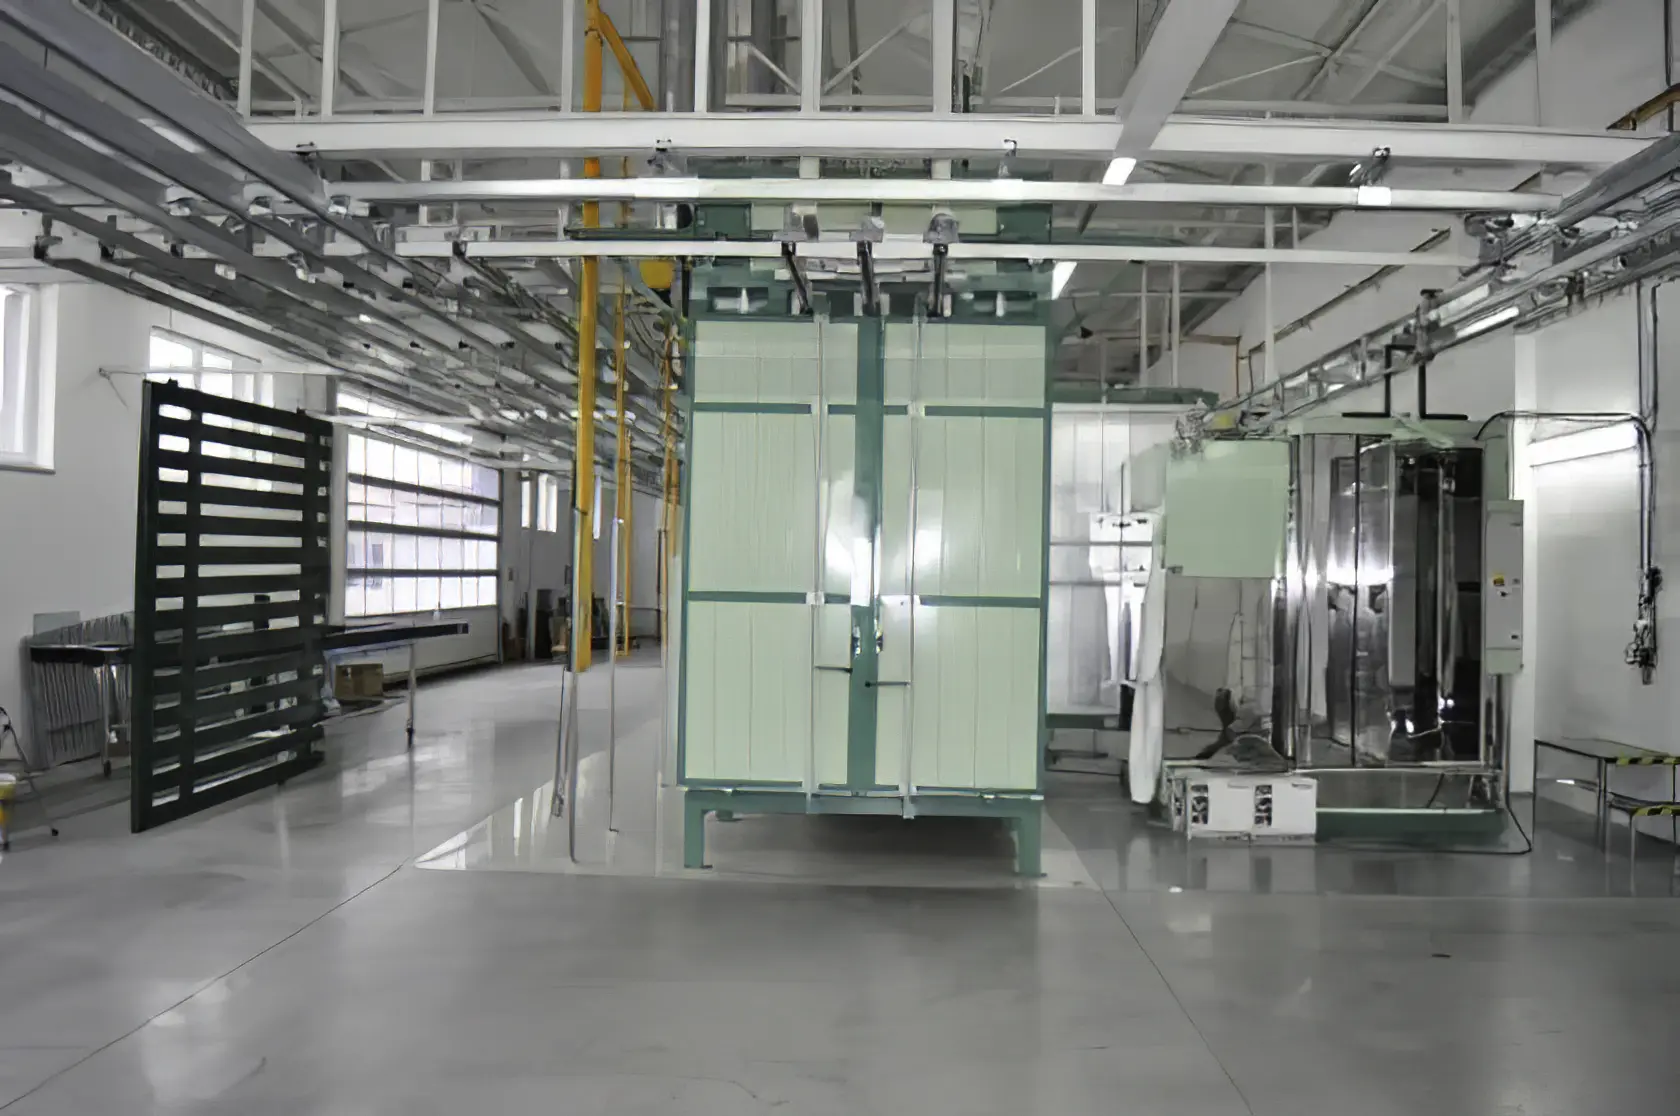
Der gesamte Prozess der Oberflächenbehandlung von Aluminium vom Rohprofil bis zum Endprodukt lässt sich in fünf Phasen zusammenfassen:
1. Entfettung und Detoxikation des Materials
Aluminiumprofile kommen aus der Produktion oft fettig und mit Oxiden bedeckt an, was die Haftung des Lacks verhindern würde. Der erste Schritt ist daher das Eintauchen der Teile in ein Bad mit der Lösung Alfideox 74, angereichert mit Alfisid 14.
Alfideox 74 ist ein Desoxidationsmittel auf Säurebasis, das hervorragende Eigenschaften bei der Entfernung von Oxiden aufweist und ideal für die Oberflächenreinigung bei jeglichen Aluminiumlegierungen ist. Um den Prozess effizienter zu gestalten, fügen wir dem Bad eine Mischung aus flüssigen Tensiden, Alfisid 14, hinzu, die Öle aus der Produktion lösen. Dank dieser jahrelang bewährten Chemikalienkombination erzielen wir eine perfekt behandelte Oberfläche, die eine solide Basis für die Wirksamkeit der weiteren Prozesse bildet.
2. Spülen
Um zu verhindern, dass Chemikalienrückstände die weiteren Prozesse kontaminieren, durchlaufen die Profile anschließend vier aufeinanderfolgende Spülbecken. Das gründliche Abwaschen der Chemiereste aus der ersten Phase ist für den Erfolg der anschließenden Passivierung sehr wichtig. In dieser Phase überwachen wir die Leitfähigkeit des Wassers in den Spülbecken, was einer der Parameter ist, die wir täglich im Labor auswerten. Über alle Kontrollprozesse können Sie weiter unten im Artikel lesen.
3. Chromfreie Passivierung
Dies ist einer der Momente, der über die Lebensdauer der Konstruktion entscheidet. Anstelle veralteter und ökologisch belastender Methoden verwenden wir die moderne chromfreie Passivierung mit dem Produkt Alficoat 748 (TITAN). Durch das Eintauchen in diese Lösung bildet sich auf der Aluminiumoberfläche eine Konversionsschicht auf Titanbasis. Diese Schicht fungiert als Brücke, die sich einerseits chemisch an das Aluminium bindet und andererseits eine ideale Basis für den Pulverlack bildet. Genau dank dieses Schrittes hält die Farbe an unseren Toren und Zäunen extrem fest und widersteht dem Eindringen von Feuchtigkeit zum Basismaterial, selbst im Falle einer Beschädigung des Lacks.
4. Trocknung und elektrostatisches Lackieren
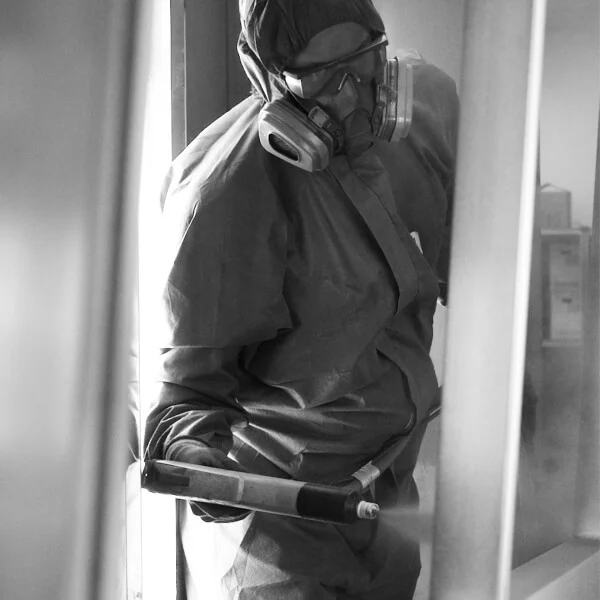
Nach der chemischen Behandlung wandern die Produkte in den Trockenofen. Sie müssen vollständig getrocknet sein, bevor sie in die Lackierkabine gelangen. Hier kommt die Applikation des eigentlichen Pulverlacks an die Reihe. Wir verwenden hochwertige Applikationspistolen der Firma WAGNER, die das Prinzip der Elektrostatik nutzen. Die Pulverpartikel sind elektrisch geladen und werden vom geerdeten Aluminiumprofil angezogen, was eine gleichmäßige Farbschicht selbst in den unzugänglichsten Vertiefungen und Ecken des Profils garantiert.
Wir unterschätzen auch die Qualität der Farbe nicht und bevorzugen in unserer Produktion Pulverfarben im Standard Qualicoat Class 2. Bei vielen Produkten auf dem Markt begegnen Sie der Basisklasse Class 1 oder sogar Farben ohne solche standardisierten Zertifizierungen.

Das könnte Sie interessieren:
Pulverlacke der Klasse Qualicoat Class 2 müssen laut Norm den extremen Bedingungen des feuchten und gleichzeitig sonnigen Klimas in Florida bis zu 3 Jahre lang standhalten und nach dieser Zeit mindestens 75 % ihres ursprünglichen Glanzes bewahren. Übertragen auf unsere Bedingungen bedeutet dies noch bessere Ergebnisse, da das Klima in Österreich im Vergleich zu Florida milder ist.
Falls Sie einen spezifischen RAL-Farbton nach Maß wählen, verlassen wir uns auf den globalen Marktführer Axalta Coating Systems (ehemals bekannt als DuPont). Dieser Hersteller mit einer mehr als 150-jährigen Geschichte ist führend im Bereich der Industriebeschichtungen.
5. Einbrennen im Kammerofen
Der letzte Schritt ist die Polymerisation und somit das Einbrennen. Die lackierten Produkte werden in den Kammerofen befördert, wo bei genau festgelegter Temperatur und Zeit das Pulver schmilzt und anschließend aushärtet. Das Ergebnis ist eine gleichmäßige, mechanisch widerstandsfähige und farbbeständige Oberfläche.
Tabellarische Übersicht der Produktionsetappen
| Prozessetappe | Eingesetzte Technologie / Chemie | Hauptvorteil für die Lebensdauer |
|---|---|---|
| 1. Entfettung | Alfideox 74 + Alfisid 14 | Entfernung von Oxiden und Produktionsölen |
| 2. Spülen | 4 Kaskadenbecken Leitfähigkeitskontrolle |
Oberfläche frei von Chemierückständen |
| 3. Passivierung | Alficoat 748 TITAN |
Bildung eines Haftmediums für die Farbe |
| 4. Lackieren | WAGNER Elektrostatik Class 2 |
Gleichmäßige Schicht mit hoher UV-Stabilität |
| 5. Einbrennen | Kammerofen Polymerisation |
Aushärtung zu einer mechanisch widerstandsfähigen Oberfläche |
Lackbeständigkeit als Standard, nicht als Extra
Erst wenn wir sicher sind, dass das Aluminium chemisch ordnungsgemäß vorbehandelt ist, können wir über Ästhetik sprechen. Es spielt keine Rolle, ob Sie aus unserem Musterkatalog einen von 500 RAL-Tönen wählen oder zu Premium-Holzdekoren, modernen Beton- oder Rostimitationen greifen. Dank der gewissenhaften Vorbereitung haben Sie die Gewissheit, dass das, was Sie an unseren Mustern oder auf der Visualisierung sehen, auch nach vielen Jahren vor Ihrem Haus genauso aussehen wird.
Laborkontrolle und zertifizierte Materialien
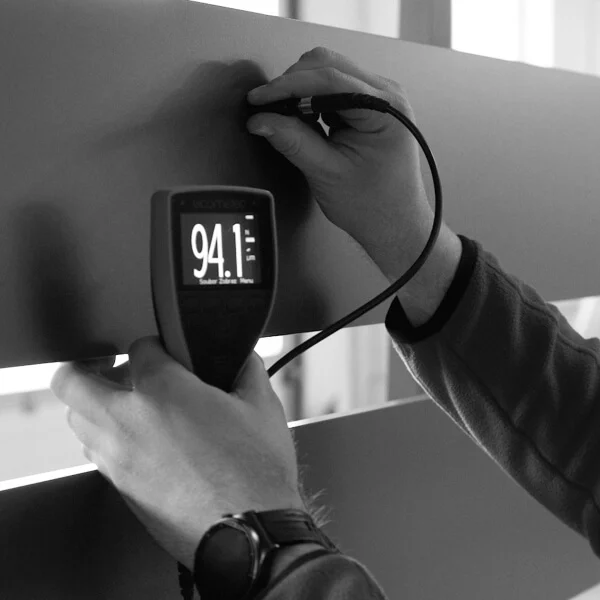
Vertrauen ist gut, Kontrolle ist besser. Jeder moderne Produktionsprozess muss von einem Spezialisten überwacht werden, der Zugriff auf hochwertige Werkzeuge hat. Wöchentlich führen wir Laborprüfungen und Messungen aller kritischen Parameter durch. Wir kontrollieren die Konzentration der Chemikalien und die Temperatur im Entfettungs- und Detoxikationsbad, die Leitfähigkeit der Spülungen, die Parameter der Passivierung und natürlich Temperatur und Zeit im Einbrennofen. Am Endprodukt messen wir stets die Schichtdicke, um sicherzustellen, dass sie die streng festgelegten Normen erfüllt. Diese Kontrollen halten wir in Protokollen fest, die wir jedem Kunden auf Anfrage aushändigen können. So können Sie sicherstellen, dass bei der Herstellung genau Ihres Tores alle technologischen Verfahren gewissenhaft eingehalten wurden. Zudem erfolgt eine Stichprobenkontrolle durch die Firma ITS Brno.
Kaufen Sie nicht die Katze im Sack. Lösungen ohne tiefgreifende Vorbehandlung sind Kurzzeitlösungen, die sich durch die notwendigen Reparaturen oder den Austausch mit der Zeit verteuern. Informieren Sie sich beim Hersteller stets über den Produktionsprozess, damit Sie sicher sein können, Ihre Kaufentscheidung nach ein paar Jahren nicht zu bereuen.